 Официальный представитель в РФ
Производственным предприятиям
Расширить возможности действующего станка, получить доступ к нескольким сторонам детали и освоить новую номенклатуру.
КЛИЕНТЫ И ПРОИЗВОДСТВЕННЫЕ ЗАДАЧИ
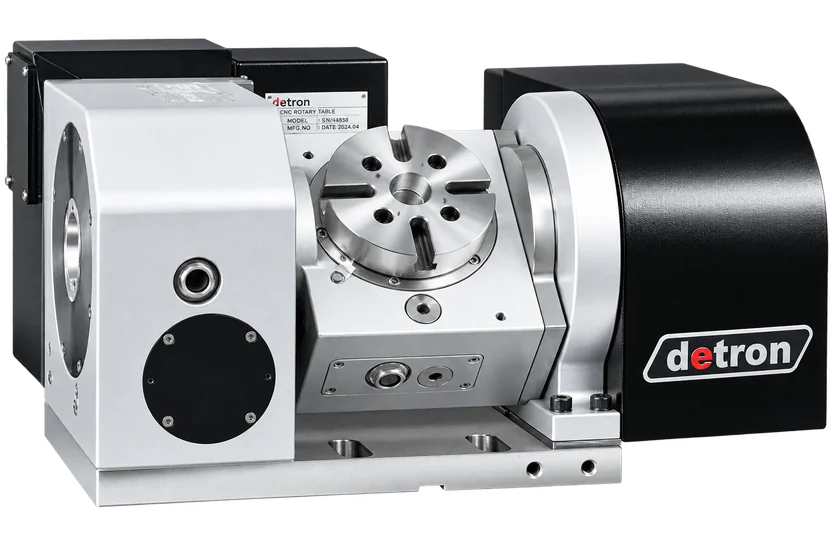
От корпусной детали до сложной пространственной поверхности. Поворотные и наклонно-поворотные столы помогают получить доступ к разным сторонам заготовки и сократить повторные установки.
НАМ ДОВЕРЯЮТ
 СИАР
 ВМП АВИТЕК
 Концерн «Калашников»
 ПАО «Гидроавтоматика»
КОМУ ПОДХОДИТ
Дополнительную ось выбирают по технологическому маршруту, а не по масштабу предприятия.
Расширить возможности действующего станка, получить доступ к нескольким сторонам детали и освоить новую номенклатуру.
Сопоставить дополнительную ось с частотой переналадки, размером партий и требованиями разных заказчиков.
Согласовать механику, привод, ЧПУ и оснастку в составе нового станка или проекта модернизации.
ОТРАСЛИ ПРИМЕНЕНИЯ
Примеры ниже помогают определить направление подбора. Исполнение и комплектация уточняются по чертежу и конфигурации станка.
Лопатки, рабочие колёса, пространственные кронштейны.
Доступ к сложным поверхностям и наклонным отверстиям. Для непрерывной обработки важны совместное управление осями и проверка траектории.
Жёсткость при резании, диапазон наклона, точность и зоны столкновений.
Корпуса приводов, ступицы, элементы трансмиссий.
Повторяющаяся обработка нескольких сторон и отверстий под разными углами в серийном цикле.
Время позиционирования, момент зажима, стабильность базирования и загрузку деталей.
Арматура, насосные корпуса, фланцевые детали.
Угловое позиционирование присоединительных поверхностей и круговых массивов отверстий. Компоновка зависит от массы и размеров заготовки.
Нагрузку в рабочем положении, вылет детали и удержание под моментом резания.
Корпуса редукторов, силовые и соединительные элементы.
Поворот корпусных деталей для доступа к разным сторонам при ограниченном пространстве станка.
Массу стола с оснасткой, центр тяжести, крепление и допустимую нагрузку станка.
Формообразующие вставки, матрицы, приспособления.
Обработка наклонных плоскостей и пространственных элементов с сохранением выбранной схемы базирования.
Доступ инструмента, требуемые углы, положение оснастки и возможности CAM.
Костные пластины, компоненты суставов, инструменты.
Многосторонняя обработка небольших деталей со сложной геометрией. Материал и требования к поверхности определяют режимы обработки.
Повторяемость, закрепление детали, жёсткость системы и доступ к мелким элементам.
Прецизионные компоненты оборудования, детали из керамики и кварца.
Управляемое позиционирование при обработке сложных и хрупких материалов. Защита от абразивной пыли согласуется для конкретного исполнения.
Защиту узлов, плавность движения, крепление и условия эксплуатации.
Детали станков, приборов, сельхозтехники и механизмов.
Фрезерование, сверление и растачивание с автоматическим поворотом заготовки; выбор между индексацией и движением во время резания.
Режим работы оси, момент, точность, сервопривод и интеграцию с ЧПУ.
ОТ ОПЕРАЦИИ — К ОБОРУДОВАНИЮ
| Задача | Возможность | Направление подбора | Условие применения |
|---|---|---|---|
| Обработать несколько сторон | Повернуть заготовку между операциями, сохранив её закрепление. | Поворотный стол · 4-я ось ↗ | Достаточный доступ инструмента и поддержка позиционирования. |
| Получить доступ под наклоном | Изменять ориентацию детали вокруг двух дополнительных осей. | Наклонно-поворотный · 5-я ось ↗ | Диапазон углов, рабочая зона и выбранный режим управления. |
| Вращать деталь во время резания | Согласовать вращение с перемещениями линейных осей. | Управляемая поворотная ось ↗ | Совместимая ЧПУ, привод и подготовленная управляющая программа. |
| Повторять фиксированные позиции | Индексировать заготовку между одинаковыми операциями. | Индексные столы ↗ | Допустимые углы индексации и момент удержания конкретной модели. |
| Разместить крупную заготовку | Подобрать компоновку поворота под станок и оснастку. | Горизонтальные столы ↗ | Нагрузки, геометрия и способ установки по паспорту стола. |
Позиционирование между операциями и одновременная многоосевая обработка — разные режимы. Возможности ЧПУ и привода проверяются до выбора стола.
ПРОЕКТ ДООСНАЩЕНИЯ
Для первого обсуждения достаточно описать деталь и назвать станок. Затем уточняются нагрузки, подключение и требования к обработке.
Контакты специалиста ↗Чертёж или 3D-модель, материал, масса с оснасткой, размер партии, текущие установки и требуемые операции.
Модель станка и ЧПУ, рабочая зона, допустимая нагрузка, осевые интерфейсы и доступные режимы обработки.
Исполнение стола, сервопривод, кабели, тормоз, оснастка и необходимые работы по интеграции согласуются вместе.
ЭКОНОМИКА РЕШЕНИЯ
Универсального процента экономии нет. Сравните действующий маршрут и вариант с дополнительной осью.
Время закрепления, поворота, смены оснастки и резания. Учитывайте и подготовку программы для новой схемы обработки.
Взаимное положение поверхностей, стабильность партии и необходимость повторного контроля после переустановок.
Стол, привод, оснастка и запуск — вместе с объёмом выпуска и загрузкой оборудования, а не только цена одной позиции.
ВОПРОСЫ ПРОИЗВОДСТВА
Для производственных предприятий, контрактной металлообработки, инструментальных участков и станкостроителей. Подбор определяется деталью, операцией и станком: принадлежность к отрасли сама по себе не задаёт модель стола.
Для небольшой партии дополнительная ось может быть полезна, если требуется обработка нескольких сторон или сложная оснастка для каждого нового положения. Сравните время подготовки, количество установов и стоимость изготовления партии по двум технологическим маршрутам.
Наклонно-поворотный стол добавляет две оси ориентации детали. Для одновременной пятиосевой обработки нужны соответствующие функции ЧПУ, совместимые приводы и обратная связь, корректная кинематическая настройка и CAM-программа. Установка стола сама по себе этого не подтверждает.
При позиционной обработке стол поворачивает или наклоняет деталь между операциями, после чего выполняется резание в заданном положении. При непрерывной обработке поворотные и линейные оси согласованно движутся во время резания. Для этих режимов могут требоваться разные функции управления.
Сравните количество установов, время базирования и переналадки, машинное время, участие оператора и стабильность размеров. Добавьте стоимость стола, оснастки и интеграции. Процент сокращения цикла и срок окупаемости рассчитываются по вашей детали и объёму выпуска.
Подготовьте модель станка и ЧПУ, чертёж или 3D-модель детали, материал, габариты и массу с оснасткой, размер партии, операции и требования к точности. Для проверки установки нужны также размеры рабочей зоны, допустимая нагрузка и сведения о доступных осевых интерфейсах.
ОБСУДИМ ВАШУ ДЕТАЛЬ
Укажите модель станка, ЧПУ и задачу обработки — начнём с проверки условий установки.